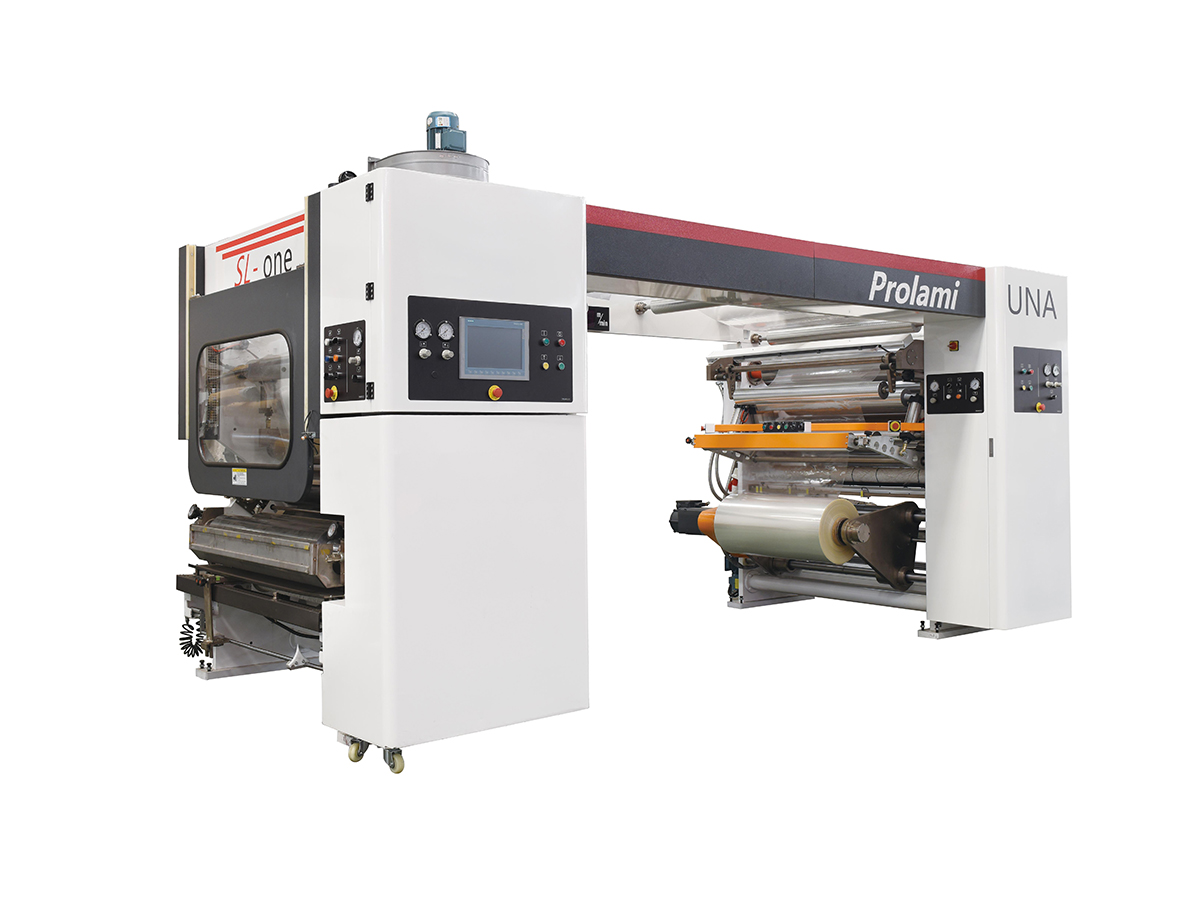
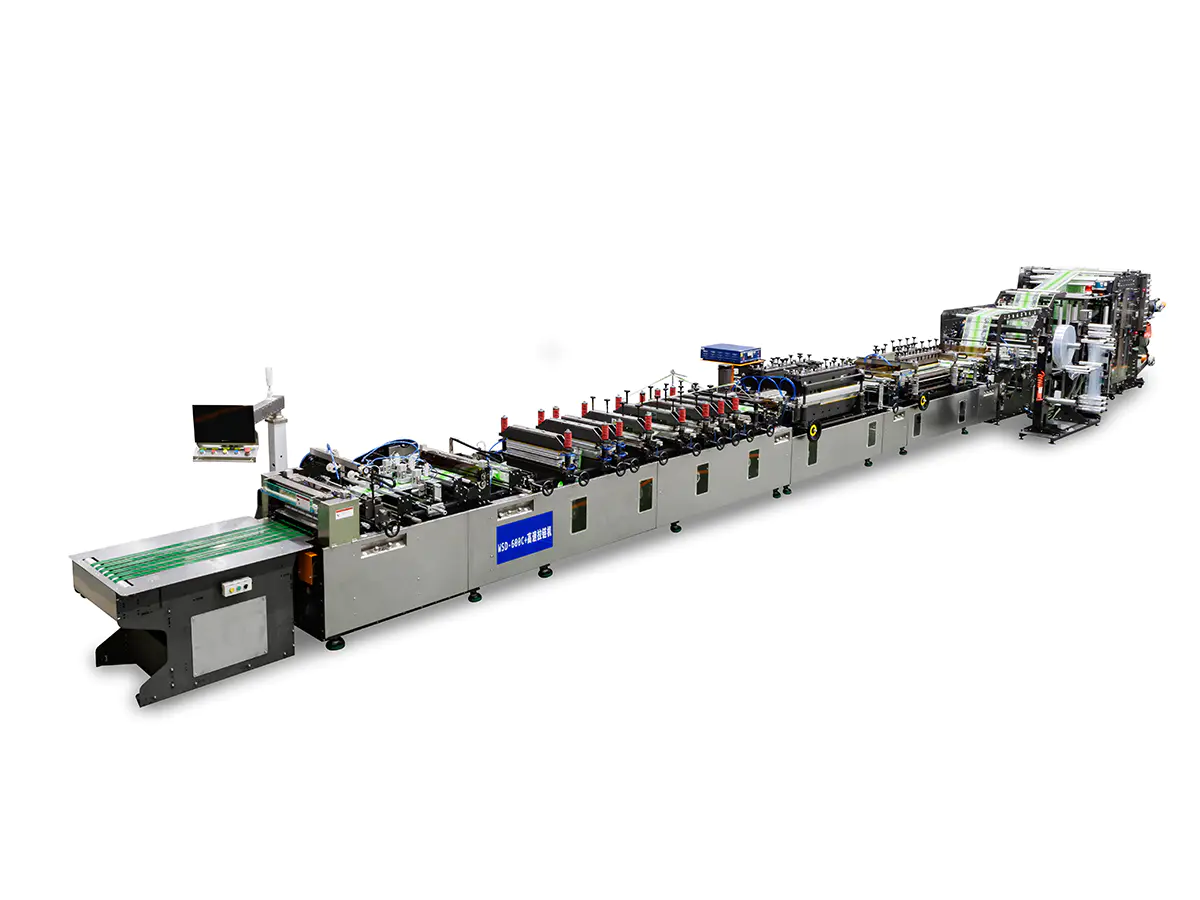
في إنتاج التغليف المرن، يهيمن وضعان للفشل على مشهد التوقف غير المخطط له: فصل الختم المبكر وانجراف التسجيل. على السطح، تظهر هذه الأعطال الميكانيكية المميزة. في الواقع، فإنهم يشتركون في أساس مشترك - التحكم غير الكافي في التوتر، وتطور التآكل الميكانيكي، وانحراف المعلمات.
تُظهر البيانات المستمدة من تحليل أداء المعدات أن 60-70% من حالات إيقاف تشغيل المعدات غير المتوقعة عبر خطوط التغليف المرنة تعود إلى أربعة أنماط فشل سائدة. من بينها، تآكل فك الختم، والقراءة الخاطئة لمستشعر علامة التسجيل، وانحراف شد الفيلم في المراكز الثلاثة الأولى. يتجلى كل من هذه الأسباب الجذرية بشكل مختلف ولكنه ينبع من نفس نقص الصيانة الأساسي: الإصلاح التفاعلي بدلاً من التدخل الوقائي.
يؤدي فشل الختم إلى عواقب فورية - تسرب المنتج، وسحب العملاء، والعقوبات التنظيمية. أخطاء التسجيل مكلفة بنفس القدر، مما يؤدي إلى رفض الدفعة، وتراكم النفايات، وشكاوى العملاء التي تؤدي إلى تآكل سمعة العلامة التجارية. ومع ذلك، يمكن الوقاية من كليهما تمامًا من خلال نظام الصيانة المنظم.
يعرض هذا المقال أ معدات التعبئة والتغليف المرنة تم تصميم إطار الصيانة لمعالجة كلا وضعي الفشل في وقت واحد، باستخدام نهج متدرج: نقاط الاتصال اليومية، وعمليات التحقق الأسبوعية، والتعمق الشهري. الهدف واضح: التدخل قبل إنشاء الخردة، وليس بعد ذلك.
نافذة الصيانة الأكثر تأثيرًا هي تلك التي تحدث في كل وردية عمل. تعمل هذه الفحوصات الروتينية على إنشاء التكامل التشغيلي الأساسي الذي لا يمكن للإجراءات الأكثر تعقيدًا استعادته في حالة إغفاله. يمكن لطقوس يومية مدتها 15 دقيقة، يتم إجراؤها بدقة وتوثيقها بدقة، أن تقلل من حالات الفشل المتعلقة بالختم بنسبة 30-40% خلال الشهر الأول.
يمثل فك الختم الواجهة الحاسمة النهائية بين المعدات والمنتج. أي تلوث في هذه المنطقة يضر بشكل مباشر بسلامة الختم من خلال نقل الحرارة غير المتساوي وتوزيع الضغط.
لماذا هذا مهم: يشكل البوليمر المتبقي على أسطح الفك طبقة عازلة للحرارة. يؤدي هذا إلى "الختم الزائف" - حيث يبدو الختم كاملاً بصريًا، ولكن قوة الشد لا ترقى إلى المواصفات. يمكن لرواسب 2 مم من بقايا البوليمر أن تقلل من ضغط الختم الفعلي بنسبة 15-20%، مما يجعل الختم عرضة للتسرب تحت ضغط المعالجة العادي.
تعتمد دقة التسجيل كليًا على موثوقية المستشعر. تنتشر إشارة القراءة الخاطئة كخطأ منهجي عبر دفعات كاملة.
لماذا هذا مهم: تمثل القراءة الخاطئة للمستشعر وضع فشل التسجيل الأكثر خطورة. تعمل المعدات بشكل طبيعي من منظور ميكانيكي، لكن نظام التحكم يتلقى بيانات موقع غير صحيحة. يؤدي هذا إلى إنشاء إزاحة منهجية تتراكم عبر عملية الإنتاج. على عكس الأخطاء المتفرقة، ينتج انجراف المستشعر دفعات حيث يتم تعويض كل منتج بنفس المبلغ - جعل الخطأ غير مرئي حتى وصول شكاوى العملاء.
يجب أن تكون الرحلة الميكانيكية للفيلم عبر المعدات خالية من العوائق والتجاعيد واختلال المحاذاة.
تضع الإجراءات الأسبوعية معايير قابلة للقياس الكمي وتمنع الانجراف الطفيف من أن يصبح فشلًا كارثيًا. تتطلب هذه الفحوصات أدوات دقيقة ومعايير قبول موثقة.
يعد تجانس ضغط الختم عبر عرض الفك أمرًا أساسيًا لجودة الختم المتسقة. يؤدي انحراف التوازي بشكل مباشر إلى توزيع الضغط التفاضلي.
مواصفات الهدف: التسامح المتوازي زائد أو ناقص 0.05 مم عبر عرض وجه الختم الكامل.
يؤدي التوازي الضعيف إلى إنشاء توزيع ضغط "إسفيني" - ضغط مفرط على جانب واحد، وضغط غير كافٍ على الجانب الآخر. الجانب غير المناسب سوف ينتج تسربات تحت اختبار الضغط.
توتر الفيلم هو المتغير الأولي الذي يؤثر على جودة الختم والتسجيل في وقت واحد. حتى الانحرافات المتواضعة في التوتر تؤدي إلى فشل في نهاية المطاف.
المعلمات الرئيسية:
توضح بيانات البحث أن انحراف التوتر بمقدار 2 نيوتن يمكن أن ينتج معدل خردة بنسبة 3% عند سرعات خط تبلغ 110 أمتار في الدقيقة - وهو ما يترجم إلى ما يقرب من 1800 عبوة معيبة في الساعة بأحجام الإنتاج النموذجية.
يحدد اختبار التسجيل الأسبوعي ما إذا كان نظام التحكم يحافظ على الدقة أم أنه ينحرف تدريجيًا.
نقطة حرجة: آليات الرفض التلقائي نفسها يمكن أن تفشل. سوف يقوم ذراع الرفض المنحرف بإخراج المنتج الجيد أو يفشل في إخراج المنتج المعيب. يؤدي هذا إلى إنشاء "خسارة صامتة للخردة" - تخرج المنتجات المرفوضة من الخط ولكنها لا تظهر أبدًا في سجلات الخردة لأن آلية الرفض لم تعمل بشكل صحيح أبدًا. تأكد من رفض محاذاة الذراع أسبوعيًا.
تتناول الإجراءات الشهرية الفيزياء الأعمق التي تحكم أداء الختم والتسجيل. تتطلب هذه التدخلات المعرفة التقنية وأدوات القياس الدقيقة.
تعتمد جودة الختم بشكل أساسي على التوزيع الموحد لدرجة الحرارة عبر عرض الفك بالكامل. التدرجات في درجة الحرارة تخلق قوة ختم متغيرة.
الإجراء:
البيانات الهامة: إن درجة حرارة فك الختم التي تصل إلى 8 درجات مئوية أقل من المواصفات تنتج تسريبات مضمونة. هذه ليست معلمة هامشية حيث ينجح "قريب بما فيه الكفاية". حتى الانحراف بمقدار 3-4 درجات يقلل من قوة الختم بشكل كبير، وفي ظل التدوير الحراري (الشائع في الإنتاج عالي السرعة)، يصبح الأمر كارثيًا.
بالإضافة إلى ذلك، قم بمعايرة وحدة التحكم في درجة الحرارة PID للاستجابة بشكل مناسب لتغييرات نقطة الضبط. الاستجابة البطيئة تسمح لدرجة الحرارة بالانجراف. الاستجابة العدوانية المفرطة تسبب التذبذب.
تعتمد دقة التسجيل على التفسير الدقيق للمستشعر واستجابة المعوض. الأساس المادي لخطأ التسجيل هو الإزاحة الموضعية بين العلامات المطبوعة مسبقًا والعلامات المطبقة حديثًا. وتقوم آليات التعويض بتصحيح ذلك عن طريق ضبط إجهاد الفيلم بين محطات الطباعة، فالإجهاد الإيجابي يؤخر العلامات الموجودة، والإجهاد السلبي يطورها. يؤدي التأخر أو التجاوز في التعويض إلى إنشاء موجة تسجيل مستمرة.
تتمتع شفرات القطع والختم بالتآكل المستمر. لا تستطيع الشفرات الباهتة أو التالفة أداء وظيفتها المقصودة.
عندما تحدث الأعطال على الرغم من انضباط الصيانة، يحدد التشخيص المنهجي السبب الجذري والعلاج المناسب.
يربط الجدول التالي أعراض فشل الختم التي يمكن ملاحظتها مع الأسباب الجذرية المحتملة وتدخلات الصيانة المقابلة:
| أعراض | السبب الجذري المحتمل | إجراءات الصيانة |
|---|---|---|
| قوة الختم غير متناسقة عبر عرض الفك | انحراف التوازي الفكي | معايرة مقياس الإحساس لأسطح الفك |
| يتركز التسرب في منطقة درجات الحرارة المنخفضة | فشل عنصر التسخين الموضعي | رسم خرائط درجة الحرارة الحرارية متعددة النقاط |
| يُظهر الختم عيوبًا تشبه الثقب | دخول الجسيمات الأجنبية إلى منطقة الختم | فحص نظام تغذية المنتج وختم نظافة الفك |
| تظهر حافة الختم سحب الألياف أو تمزقها | درجة حرارة الختم أو الضغط الزائد | قم بتقليل معلمات T-V-P بشكل تدريجي وأعد الاختبار |
| أعراض | السبب الجذري المحتمل | إجراءات الصيانة |
|---|---|---|
| دورات خطأ التسجيل بشكل دوري | دليل الانحراف الأسطوانة أو ارتداء تحمل | قياس نفاذ الأسطوانة؛ استبدال إذا تجاوز التسامح |
| يرتبط حجم الخطأ بسرعة الخط | تأخر التحكم في ردود الفعل التوترية | معايرة استجابة نظام التوتر حلقة مغلقة |
| لون واحد يقابله باستمرار | اختلال التشفير أو المستشعر في تلك المحطة | جهاز استشعار نظيف؛ التحقق من جودة إشارة التشفير وتحديد المواقع |
| ينجرف التسجيل بعد تغيير المنتج | معلمات الوصفة لم يتم تحميلها أو معايرتها بالكامل | التحقق من دقة استدعاء وصفة HMI؛ قم بتشغيل مطبوعات الاختبار الموسعة |
يترجم انضباط الصيانة مباشرة إلى الأداء المالي. تُظهر البيانات الواردة من مرافق الإنتاج المماثلة تأثيرًا قابلاً للقياس:
قيمة هذا معدات التعبئة والتغليف لا يكمن إطار الصيانة في الفحص نفسه، بل في منع الأعطال قبل أن تولد الخردة. تشترك حالات فشل الختم وأخطاء التسجيل في الأسباب الجذرية المتداخلة: عدم استقرار التوتر، وعدم الاتساق الحراري، وتطور التآكل الميكانيكي. وتعالج استراتيجية الصيانة الموحدة هذه العناصر الثلاثة في وقت واحد.
ابدأ باعتماد قائمة المراجعة هذه كما هي، وإجراء الإجراءات اليومية والأسبوعية باتساق تام لمدة 30 يومًا. توثيق كل النتائج. بعد 30 يومًا، قم بتحليل البيانات وتخصيص قائمة المراجعة لطراز المعدات المحددة، ومواد الأفلام، وبيئة الإنتاج. اضبط فترات الفحص وحدود المعلمات بناءً على خط الأساس وأنماط التدهور الخاصة بك.
تعيين ملكية واضحة: قم بتعيين قائد مناوبة مسؤول عن جودة الصيانة اليومية، ومشرف واحد لعمليات التدقيق الأسبوعية. أنشئ جدولًا زمنيًا للتناوب للصيانة الشاملة الشهرية التي يشارك فيها الفني الأكثر خبرة. عقد اجتماعات مراجعة أسبوعية مختصرة لمناقشة نتائج الصيانة والقضايا الناشئة.
والأهم من ذلك، التعامل مع هذا على أنه الوقاية وليس رد الفعل . الهدف هو التدخل قبل إنشاء الخردة، وليس بعد ظهور الفشل. عندما تصبح الصيانة إجراء تشغيل قياسي بدلاً من مكافحة الحرائق في حالات الطوارئ، فإن موثوقية المعدات وجودة المنتج تحقق مستويات تبدو غير محتملة بالنسبة للعمليات التي عاشت مع حالات فشل مزمنة.
يجب تنظيف فكي الختم بعد كل عملية إنتاج أو على الأقل كل 4 ساعات في حالة تشغيل نفس المنتج بشكل مستمر. تعتمد فترة التنظيف على نوع المادة - تتطلب الأفلام المدعومة باللاصق تنظيفًا متكررًا أكثر من الأفلام غير اللاصقة. مراقبة مظهر الفك يومياً؛ إذا كان تراكم البقايا مرئيًا، قم بزيادة وتيرة التنظيف بغض النظر عن الفواصل الزمنية المجدولة. لا تسمح أبدًا بتراكم أكثر من طبقة بوليمر رقيقة، لأن هذا يقلل بشكل مباشر من فعالية الختم.
يزداد خطر تسرب الختم بشكل كبير عندما تنخفض درجة حرارة الفك بمقدار 3-4 درجات مئوية عن المواصفات. عند انحرافات تبلغ 8 درجات مئوية أو أكثر، تصبح معدلات التسرب غير مقبولة. يعد استقرار درجة الحرارة أكثر أهمية من الدقة المطلقة - فالفك الذي يعمل باستمرار عند 5 درجات تحت نقطة الضبط سيظل ينتج أختام مقبولة إذا ظل مستقرًا، في حين أن الفك المتأرجح بمقدار 3 درجات زائد أو ناقص حول نقطة الضبط سيخلق قوة ختم متغيرة ومعدلات عيوب أعلى. استثمر في مراقبة الجودة في درجة الحرارة للحفاظ على الاستقرار في حدود درجتين مئويتين زائد أو ناقص.
تتطلب الصيانة الشهرية الشاملة عادةً 2-3 ساعات، على افتراض إيقاف تشغيل جميع المعدات بشكل صحيح وتوافر الأدوات. تتضمن هذه المرة معايرة النظام الحراري، والتحقق من نظام التسجيل، وفحص الشفرة، والتوثيق. يمكن أن يؤدي نشر الإجراءات عبر دورتين (واحدة للأنظمة الحرارية والأخرى لأنظمة التسجيل) إلى تقليل تعطيل جدولة الإنتاج. لا تحاول أبدًا إجراء صيانة شهرية أثناء تشغيل المعدات أو تسخينها عند اللمس.
أوقف الإنتاج فورًا وقم بتنفيذ مسار تشخيص خطأ التسجيل (راجع جدول التشخيص). في أغلب الأحيان، تعود المشكلة إلى تلوث المستشعر أو انحراف شد الفيلم. ابدأ بتنظيف المستشعرات الضوئية والتحقق من شد الفيلم. إذا استمر الخطأ، فتحقق من جودة إشارة التشفير واستجابة المعوض. لا تستأنف الإنتاج حتى يصبح الخطأ دائمًا أقل من 0.5 مم عبر عينة اختبار مكونة من 10 أكياس. يؤدي تشغيل الإنتاج مع وجود خطأ تسجيل مرئي إلى مضاعفة الخردة وتأخير تصحيح السبب الجذري.
لا، فالمواد المختلفة تؤدي إلى تدهور المعدات بمعدلات مختلفة. على سبيل المثال، تتطلب الأفلام المدعومة بالمواد اللاصقة تنظيفًا متكررًا للفك أكثر من الأفلام غير اللاصقة لأن بقايا المادة اللاصقة تتراكم بسرعة. تضغط الأفلام السميكة على أنظمة الشد بشكل مختلف عن الأفلام الرقيقة. راجع الوثائق الفنية لمورد الفيلم الخاص بك للحصول على أي إرشادات خاصة بالمعدات، وراقب بيانات الأداء الخاصة بك لتحسين الفواصل الزمنية. يمثل جدول الصيانة المقدم هنا نقاط البداية القياسية الصناعية؛ قد تتطلب المعدات والمواد الخاصة بك تعديلات بناءً على الخبرة المحلية.
التعامل مع المعدات كخط أساس غير معروف. إجراء دورة صيانة يومية كاملة، وتوثيق كل النتائج. تصوير وقياس جميع المكونات الرئيسية: توازي الفك، وسمك الشفرة، والملف الحراري، وإشارات التشفير. هذا يحدد نقطة البداية الخاصة بك. ثم قم بتنفيذ الإجراءات الأسبوعية والشهرية بدقة. وفي غضون 30 إلى 60 يومًا، ستحدد المكونات الصحية والمكونات التي تتطلب اهتمامًا فوريًا. إعطاء الأولوية لتصحيح العيوب الأكثر خطورة (عدم الاتساق الحراري، وتلوث أجهزة الاستشعار، وتآكل الشفرة) قبل تنفيذ الصيانة الوقائية الكاملة. تصبح وثائق خط الأساس الخاص بك هي المرجع لقياس التحسن.
اتصل بنا
المنتجات الموصى بها
التعاون مع HUITONG
تخصيص حل معدات التغليف المرنة
استفسر الآن
اتصل بنا

الهاتف: +86-0510-86328508
+86-0510-86324508
الهاتف: +86-13914908980
البريد الإلكتروني: [email protected]
عنوان: رقم 429 طريق شيزانغ، مدينة غوشان، مدينة جيانغين، مقاطعة جيانغسو، الصين

 English
 русский
 Español
 عربى